“Op maat gemaakte hydraulische persoplossingen” is een van die uitdrukkingen die in elke fabriek die er gebruik van maakt, iets anders betekent. Voor één plant betekent dit een plaat die groot genoeg is om een mal te dragen die twee keer is gegroeid sinds het oorspronkelijke citaat. Voor een ander betekent het een pers die vacuüm houdt, omdat het onderdeel vrij moet zijn van ingesloten lucht. Voor een derde betekent dit dat de pers moet praten met een robot, een transportband en het eigen productiesysteem van de fabriek, zonder dat er een mens in het midden zit.
We bouwen hydraulische vormapparatuur voor twee heel verschillende industrieën, namelijk rubber en wrijvingsmaterialen, en dat heeft ons een redelijk praktische kijk op het onderwerp gegeven. Maatwerk begint bijna nooit met een tekening. Het begint met een onderdeel, een materiaal en een productiedoel, en van daaruit wordt de machine achterstevoren ontworpen.
Wat 'op maat' eigenlijk inhoudt
In de praktijk komt maatwerk bij een hydraulisch persproject meestal op een of meer van de vier plaatsen terecht:
- Vormgeometrie: tonnage, plaatgrootte, daglicht, slag en aantal openingen, op maat gemaakt voor de mal en het onderdeel in plaats van voor een cataloguspagina.
- Procesbeheersing: verwarmingszones, temperatuuruniformiteit over de plaat, vacuüm of ontgassing, drukverhoging en uithardingstijd.
- Matrijsbehandeling: hoe de matrijs wordt geladen, getrokken, overgebracht en gekoeld, wat van belang is als een pers meer dan een paar cycli per uur draait.
- Automatisering: voeren, lossen, trimmen, inspectie en gegevensverzameling, hetzij als zelfstandige cel, hetzij geïntegreerd in een bestaande lijn.
De meeste succesvolle maatwerkmachines zijn niet exotisch. Het is een standaardplatform waarbij twee of drie van deze gebieden doelbewust opnieuw zijn ontworpen en al het andere met rust is gelaten, zodat reserveonderdelen en service eenvoudig blijven.
Twee productfamilies, één hydraulisch platform
Omdat ons assortiment zich opsplitst in de verwerking van rubber en de verwerking van frictiemateriaal, omschrijven we het vaak als één hydraulisch platform met twee verschillende gereedschapssets erop vastgeschroefd.
Apparatuur voor het vulkaniseren en injecteren van rubber
Aan de rubberzijde loopt het aanbod van plaatvulkaniseerpersen, via rubbervacuümvulkaniseermachines tot horizontale spuitgietmachines. Naast de modellen voor algemeen gebruik bouwen we machines rond specifieke producten: afleiderisolatoren, koudkrimpkabelmantels, kleplichamen, medische rubberen stoppen, capsules en afstrijkstrips. Elk heeft zijn eigen eigenaardigheden, of het nu gaat om een lange uitharding, een mengsel dat gemakkelijk verschroeit, of een schimmel die moet worden geëvacueerd voordat het materiaal stroomt.
Als uw onderdeel tussen deze categorieën valt, begint het gesprek over de maatvoering meestal met de capaciteit, de druk en de plaatindeling, die uitgebreider wordt behandeld in onze gids voor specificaties van de vulkaniseermachine voor rubber .
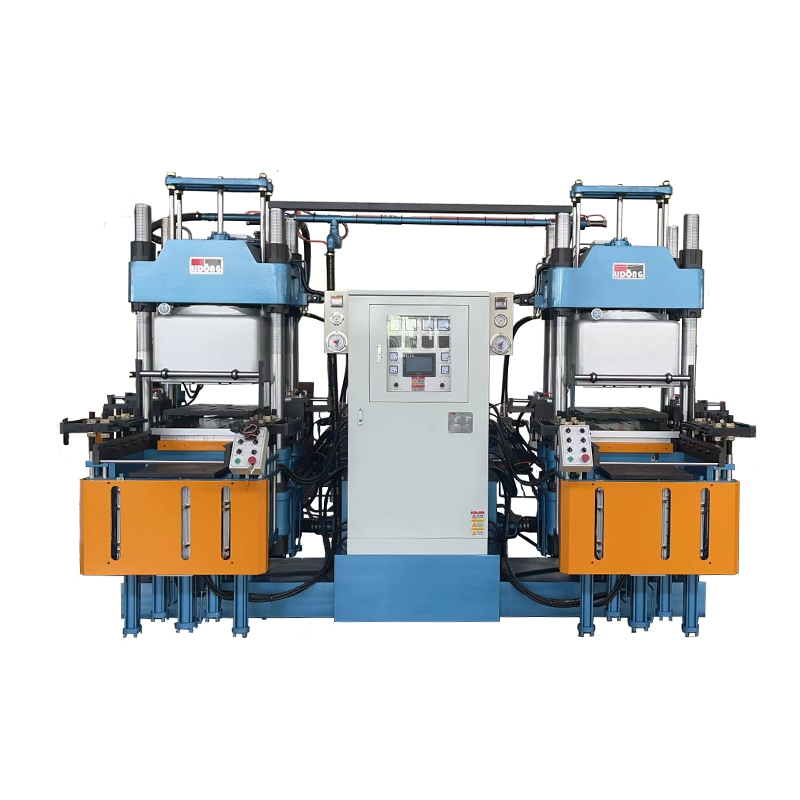 Rubberen vacuümvulkaniseermachine Rubbervacuümvulkaniseermachine is een soort apparatuur die speciaal wordt gebruikt voor het vulkaniseren van rubberproducten. Het kan de productkwaliteit verbeteren, het vulkanisatieproces controleren, ... Bekijk Product →
Remblok- en wrijvingsmateriaalpersen
De wrijvingskant is georganiseerd rond de toepassing: schijfremblokken voor auto's, trommelremblokken, remschoenen, remblokken voor bussen en motorfietsen, remblokken voor fietsen, remblokken voor technische machines, op koper gebaseerde formuleringen, remblokken voor hogesnelheidsrails en remschoenen voor treinen. Daarnaast staan de procesmachines, koudpersvormen en voorpersen, die voor of na de hoofdpers in een rembloklijn draaien.
Wrijvingsmateriaal is meer een poederprobleem dan een rubberprobleem. Luchtinsluiting, dichtheidsvariatie over de pad en gereedschapsslijtage bepalen of een pers goed genoeg is, en ze zijn ook de factoren die een project in de richting van een aangepaste specificatie duwen.
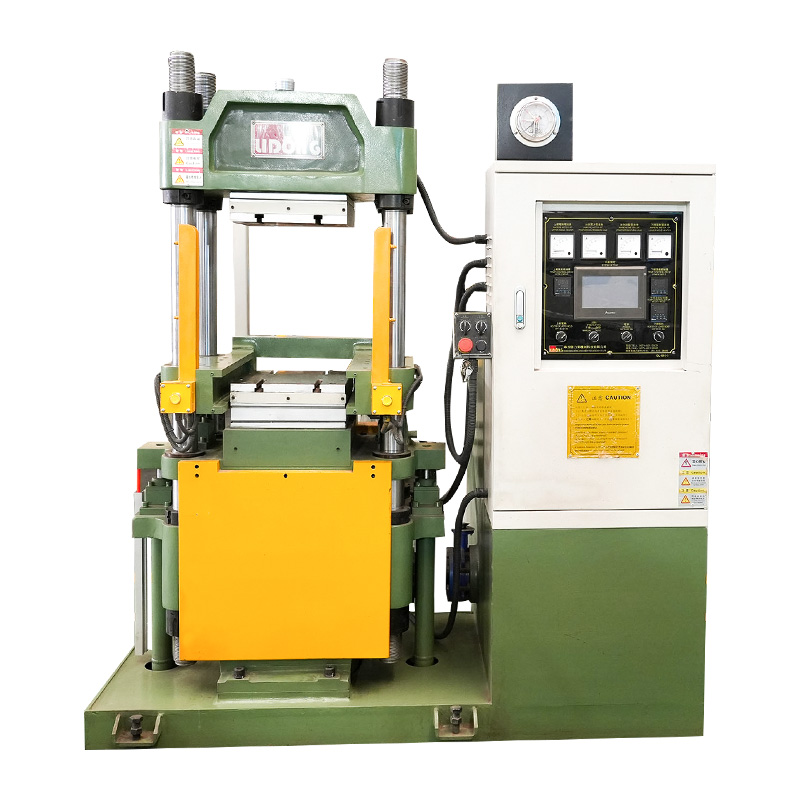 Auto schijfremblokpersmachine voor de productie van wrijvingsmateriaal Hydraulische heetpersvormmachine voor remblokken voor auto's, met PLC-besturing, aanpasbare druk van 300T–500T en een stabiele, uiterst efficiënte productie voor projecten met wrijvingsmateriaal. Bekijk Product →
De parameters die het ontwerp bepalen
Als we met de procesingenieur van een klant aan tafel zitten, komen in vrijwel elk project dezelfde vragen naar boven. De onderstaande tabel is de korte versie van dat gesprek.
| Beslissingspunt | Waar we naar kijken | Typisch maatwerkresultaat |
|---|---|---|
| Tonnage en degel | Geprojecteerd oppervlak, materiaaldichtheid, vereiste druk per vierkante centimeter | Groter frame en plaat, hogere klemkracht |
| Verwarming | Uithardingscurve, onderdeeldikte, cyclusdoel | Meerdere zones, onafhankelijke degelbediening |
| Vacuüm en ontgassing | Risico op luchtinsluiting, oppervlakteafwerking, tolerantie voor lege ruimten | Vacuümkamer, gefaseerde sluitsequentie |
| Schimmelbehandeling | Matrijsgewicht, omstelfrequentie, beschikbaarheid van arbeidskrachten | Automatische matrijsoverdracht, snelwisselklemmen |
| Automatisering | Uitgangsdoel, stroomopwaartse en stroomafwaartse apparatuur | Robotisch laden, lijnintegratie, datalogging |
| Materiële vorm | Rubbercompound, poedermix, plaat of preform | Verschillende voedings- en voorvormregelingen |
Geen van deze kan worden afgerekend vanuit een catalogus. Een pers die qua tonnage te groot is, maar te klein qua verwarming, zal nog steeds onderdelen weggooien, en een pers met uitstekende verwarming maar een langzame matrijswissel zal niet het productieaantal bereiken dat de investering rechtvaardigt.
Wanneer automatisering binnen het toepassingsgebied hoort
Automatisering is het onderdeel van een op maat gemaakt hydraulisch persproject dat meestal overgespecificeerd of volledig genegeerd wordt. Onze vuistregel is simpel: automatiseer de stap die fysiek moeilijk, gevaarlijk of inconsistent is, en laat de rest handmatig totdat het volume dit rechtvaardigt.
Er komen voortdurend twee voorbeelden naar voren. Bij de rubberproductie is automatische matrijsoverdracht zinvol wanneer één pers veel verschillende onderdelen uitvoert en de omschakeling de hele tijd opslokt. Bij de productie van wrijvingsmateriaal is robotisering zinvol wanneer het gewicht en de plaatsing van de remblokken identiek moeten zijn vanaf het eerste deel tot het tienduizendste deel. Waar het volume hoog genoeg is, worden de automatisering en de pers samen ontworpen, omdat het achteraf inbouwen van een lader op een pers die er nooit voor is ingericht duur en zelden elegant is.
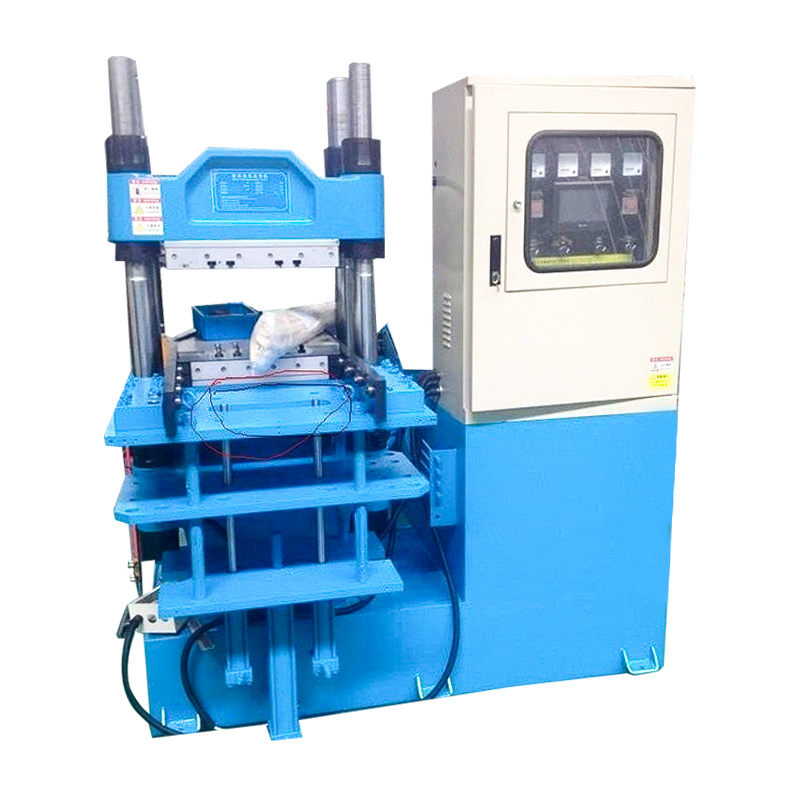 Automatische vulkaniseerpers voor matrijsoverdracht voor rubberen onderdelen Rubbervulkaniseerpers met automatisch in-/uitgieten en meerlaagse matrijsmogelijkheid, geschikt voor rubberen onderdelen waarbij verwisseling en consistente hantering van belang zijn. Bekijk Product →
Hoe een aangepast project vooruitgaat
- Onderdeel- en procesbeoordeling. We kijken naar de tekening, het materiaal en de doelcyclus en vragen wat het huidige proces slecht doet.
- Specificatie ontwerp. Tonnage, degel, verwarming, vacuüm, matrijsbehandeling en automatisering worden geschreven als cijfers, niet als bijvoeglijke naamwoorden.
- Proef en validatie. Als het materiaal onbekend is, worden er monsters geperst om de uitharding of dichtheid te bevestigen voordat het frame wordt gesneden.
- Bouw- en fabriekstesten. De machine wordt vóór verzending geassembleerd, verwarmd en onder belasting gedraaid, waar mogelijk met de mal van de klant.
- Installatie en opleiding. Operators leren de parameters, de veiligheidsvergrendelingen en de onderhoudsroutine op hun eigen apparatuur.
Bij stap één en twee wordt een project gewonnen of verloren. Een specificatie die duidelijk is over wat de machine moet produceren, is veel nuttiger dan een specificatie die simpelweg de kenmerken opsomt.
Vragen die de moeite waard zijn om te stellen voordat u zich ertoe verbindt
- Wat is de werkelijke druk per vierkante centimeter op het onderdeel, niet alleen het perstonnage?
- Hoe uniform is de temperatuur van de plaat over het gehele werkgebied, en hoe wordt deze gemeten?
- Is vacuüm nodig voor elke mal, of alleen voor de moeilijke?
- Wie levert de matrijs, en wie is verantwoordelijk als matrijs en pers het niet eens worden?
- Wat kost een matrijswissel in de tijd en wie voert dat uit?
- Welke reserveonderdelen en ondersteuning zijn over drie jaar nog beschikbaar?
Deze vragen zijn niet vijandig. Het zijn dezelfde vragen die onze eigen ingenieurs tijdens een beoordeling ter sprake brengen, en een leverancier die ze zonder aarzeling beantwoordt, heeft de machine meestal al eerder gebouwd.
Werken met een bouwer in plaats van een catalogus
Op maat gemaakte hydraulische persoplossingen zijn uiteindelijk een gesprek tussen de mensen die het onderdeel maken en de mensen die de machine maken. Hoe specifieker dat gesprek is, des te minder budget gaat naar functies die niemand gebruikt.
We bouwen vulkanisatie- en injectieapparatuur en persen voor frictiemateriaal, en we nemen niet-standaardprojecten aan als een standaardmachine het werk echt niet doet. Als u wilt zien op welke platforms deze aanpassingen zijn gebaseerd, begin dan met ons machineaanbod , of stuur ons een onderdeeltekening en een beoogde cyclustijd en wij zullen u eerlijk vertellen of er een aangepaste pers nodig is of gewoon een betere configuratie dan een standaardpers.